日本BIG大昭和同步攻丝刀柄BBT40-MGT6-75
日本BIG大昭和(BIG KAISER)美夹同步攻丝刀柄 MGT BBT40-MGT6-75:装在 BIG-PLUS BBT40 主轴上、用同步攻丝方式加工螺纹孔的刀柄。攻丝范围 M2~M6 / No.3~U1/4,φD 36、φD₁ 16、全长 L 75、本体质量 1.3kg。刀柄内部带轴向伸缩机构,把主轴进给与丝锥螺距之间的微小不同步吸收掉。
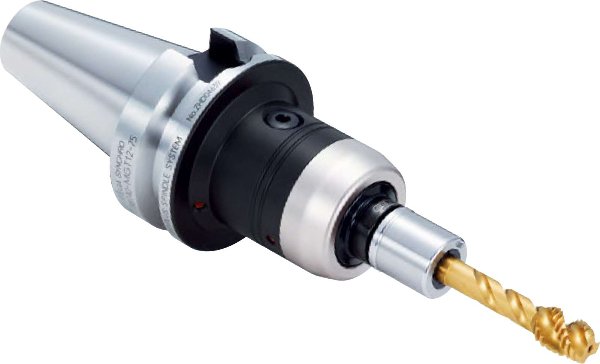
一、规格
| 项目 | 数值 |
|---|---|
| 型号 | BBT40-MGT6-75 |
| 适用接口 | BIG-PLUS BBT40(BIG-PLUS 主轴与既有 BT 主轴均可使用) |
| 攻丝范围 | M2 ~ M6 / No.3 ~ U1/4 |
| φD | 36 mm |
| φD₁ | 16 mm |
| 全长 L | 75 mm |
| 本体质量 | 1.3 kg |
| 对应丝锥夹套 | MGT6-□-30 / MGT6-□-70 / MGT6-□-100(另行订购) |
| 随柄附带 | MGT 补正螺丝 |
二、同步攻丝为什么需要伸缩
同步攻丝(刚性攻丝)是主轴转速与进给按螺距同步,理论上不需要浮动;实际加工中仍有不同步的余量。
- 同步误差总存在:主轴加减速、伺服跟随误差、螺距设定与实际丝锥之间的偏差,都会让丝锥承受额外轴向力;
- 这个力直接作用在丝锥上:小直径丝锥(M2~M6 这一段)最容易因此折断,断在孔里比换一支丝锥贵得多;
- 轴向伸缩把它吸收掉:MGT 本体带同步伸缩机构,丝锥可以在轴向做少量补偿,同时保持扭转方向上的刚性;
- 换夹套就换攻丝范围:本体管一段攻丝范围,具体丝锥靠 MGT6 系列夹套适配。夹套与本体之间有补正螺丝用来校正。
三、怎么选
本体先定攻丝范围,再用丝锥夹套把范围收窄到你的丝锥规格上。
- 按攻丝范围选本体档:MGT6 覆盖 M2~M6 / No.3~U1/4;MGT12 覆盖 M6~M12 / U1/4~U7/16 / P1/8;MGT20 更大(本页印到 M20);
- 同一本体有三档夹套长度:MGT6-□-30 / -70 / -100,装上后总长 L₁ = 本体 L + 夹套 L₂(如 75+30=105、75+70=145);
- 丝锥夹套不随本体附带,要按丝锥的方身尺寸和柄径另行订购(原页页注 2);
- 接口按机床主轴选:BBT30 / BBT40 / BBT50 三档,BBT40-MGT6-75 对应 BT40 机型的常见配置。
四、使用注意
- 本品只能在带同步攻丝机能的机床上使用;没有同步攻丝机能时,轴向补偿量与螺距不同步会顶坏丝锥;
- 装夹时把夹套拧到规定的夹持方式,补正螺丝按样本说明校正,不要凭手感调;
- 丝锥的方身与夹套方孔要对上,方身磨损的丝锥不要凑合装;
- 攻丝前的底孔直径按丝锥与材料定,底孔偏小是丝锥折断最常见的现场原因。
五、现货与咨询
东莞市励志机械有限公司是日本原装进口数控刀具一手渠道商,日本BIG大昭和全系列现货:同步攻丝刀柄与丝锥夹套(MGT 系列)、液压刀柄(HDC 系列)、美夹刀柄(MEGA 系列)、强力刀柄(HMC 系列)、CK 镗刀系统、美夹夹套与螺母、对刀器;另有日本NT、日本圣和SHOWA、日本圣和精机、日本二村顶尖、日本FP铰刀。原装正品、假一罚十,东莞长安可看货。需要选型支持或报价,欢迎联系:13729922960 孙小姐。
返回列表