日本BIG大昭和面铣刀柄BBT50-FMH22.225-47-60
日本BIG大昭和(BIG KAISER)面铣刀柄 H 型 BBT50-FMH22.225-47-60:装在 BIG-PLUS BBT50 主轴上、用来夹持面铣刀盘的基础柄。φD(h6) 22.225、φD₁ 47、L 60、质量 4.1kg(不含刀盘)、最小法兰直径 φC 39。与 BBT40 那一支同属 H 型结构,差别在接口与承载能力 —— 同样是 φD 22.225 这一档,BBT50 版本体 4.1kg,BBT40 版 1.5kg。
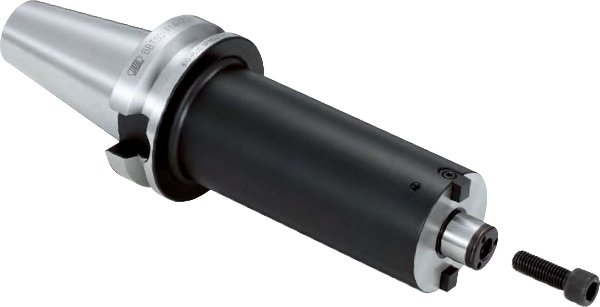
一、规格
| 项目 | 数值 |
|---|---|
| 型号 | BBT50-FMH22.225-47-60 |
| 适用接口 | BIG-PLUS BBT50(两面定位) |
| 刀盘安装直径 φD(h6) | 22.225 mm |
| 定位面 φD₁ | 47 mm |
| 全长 L | 60 mm |
| L₁ / L₂ | 17 mm / 3.5 mm |
| W | 8 mm |
| 紧固螺纹 G | M10 |
| 最小法兰直径 φC | 39 mm |
| 质量 | 4.1 kg(不含刀盘) |
二、BBT50 这一档和 BBT40 差在哪
同一套 H 型结构,BBT50 是给大一些的机床和刀盘用的。
- 主轴接口不同:BBT50 对应 50 号锥度主轴,法兰与锥体都更大,能承受的切削扭矩与弯矩更高;
- 本体更重:同一 φD 22.225 档,BBT50 本体 4.1kg、BBT40 本体 1.5kg —— 差的不只是钢料,是可承载的刀盘直径与切深;
- 长度档更全:这一 φD 档就有 L 60 / 105 / 150 三种(4.1 / 4.7 / 更长),大直径刀盘需要更长的基础柄来避开工件与夹具;
- 结构与用法完全一样:扭矩靠传动键传,刀盘以内孔套在 φD₁ 定位面上定心,附带刀盘紧固螺栓。
三、怎么选
顺序还是"先刀盘、后长度":
- 刀盘内孔与 φD(h6) 22.225 对应,且刀盘法兰面直径 不能小于 φC 39,否则法兰压不到安装面;
- 长度按悬伸取舍:L 60 / 105 / 150 三档,够用取短;刀盘越大越重,越要避免无谓的加长;
- 核 ATC 干涉:H 型带标记的规格对换刀手有干涉值要求,换刀路径紧的机床要先核这一项;
- 内冷可以走螺栓:刀盘本身不带内冷孔时,用带内冷孔的紧固螺栓供液。
四、使用注意
- 质量数值不含刀盘:算动平衡与换刀负载时要把刀盘重量加上去;
- 安装前把法兰面与 φD₁ 定位面擦干净:夹了铁屑或毛刺,端面贴合不住,面铣的平面度与振纹立刻就出来;
- 随柄附带的紧固螺栓是标准件,与刀盘不匹配时照紧固螺栓表另选,不要硬拧;
- 两面定位的 BBT 柄,锥面与法兰端面都要贴合才算数;端面磕碰过就该修或换。
五、现货与咨询
东莞市励志机械有限公司是日本原装进口数控刀具一手渠道商,日本BIG大昭和全系列现货:面铣刀柄与基础柄(H 型 / A 型 / B 型 / C 型,BBT30·BBT40·BBT50)、高速镜面铣刀体(SPEED FINISHER)、液压刀柄(HDC 系列)、美夹刀柄(MEGA 系列)、强力刀柄(HMC 系列)、CK 镗刀系统、美夹夹套与螺母、对刀器;另有日本NT、日本圣和SHOWA、日本圣和精机、日本二村顶尖、日本FP铰刀。原装正品、假一罚十,东莞长安可看货。需要选型支持或报价,欢迎联系:13729922960 孙小姐。
返回列表