日本BIG大昭和背面锪孔刀ST16-BFM6/11-12
日本BIG大昭和(BIG KAISER)背面锪孔刀 ST16-BFM6/11-12:从孔里穿进去、在孔的另一面加工沉孔的机夹式刀具。锪孔直径 φD 11、φDs 16、最小底孔直径 φd 6.5、全长 L 102、有效加工深度 A 12、偏置量 F 2.40,配刀片 CM0502。壳体、支架这类零件上,正面能下刀的沉孔好办,背面那一个孔口才是难点。
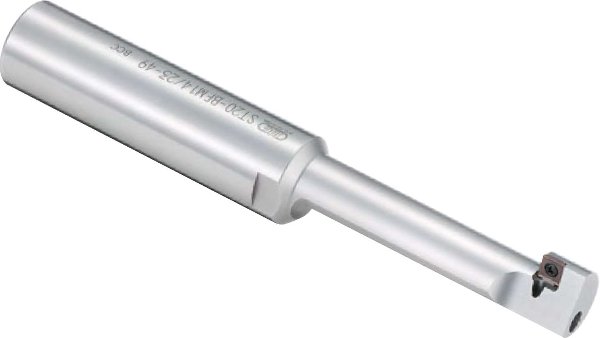
一、规格
| 项目 | 数值 |
|---|---|
| 型号 | ST16-BFM6/11-12 |
| 类别 | 背面锪孔刀具(BF) |
| 锪孔直径 φD | 11 mm |
| φDs | 16 mm |
| 最小底孔直径 φd | 6.5 mm |
| 全长 L | 102 mm |
| 有效加工深度 A | 12 mm |
| 偏置量 F | 2.40 mm |
| 对应刀片 | CM0502 |
二、背面锪孔难在哪
- 刀要从已有的孔穿过去:最小底孔直径 φd 6.5 是这个型号的通行门槛,底孔小了刀头进不去;
- 在看不见的那一面成形:操作者看不到刃口,尺寸与深度靠程序与刀具本身保证,所以刀杆刚度与刀片状态比正面加工更关键;
- 偏置量 F 2.40 是这把刀的关键尺寸:型号里 BFM6/11 也写明了底孔与锪孔直径的搭配,选型时这两组数要同时满足;
- 有效加工深度 A 12:能覆盖的壁厚/深度范围就在这里,工件壁厚超过它就要换更大的型号。
三、怎么选
四个数对上就能用:底孔、锪孔直径、壁厚、刀片。
- 底孔 φd ≥ 6.5,锪孔直径 φD 11,两个尺寸一起核;
- 壁厚/深度落在 A 12 之内;同族还有更大规格(型号里的数字即底孔与锪孔直径段),超过就从族里往上选;
- 刀片 CM0502 按加工材料选材质;
- 柄径 φDs 16 对应夹持方式,装在筒夹或侧固柄上时注意伸出量。
四、使用注意
- 进退刀顺序按样本说明走:背面锪孔是「过去—成形—退回」的过程,顺序错了会撞刀;
- 排屑必须解决:孔内空间窄,切屑排不出会垫在刃口下,吹气或内冷要跟上;
- 底孔口的毛刺先清掉,否则刀杆进去时会被毛刺刮偏;
- 刀片磨损后及时换:在看不见的那一面,钝刃比断刃更难发现,孔口表面会先出问题。
五、现货与咨询
东莞市励志机械有限公司是日本原装进口数控刀具一手渠道商,日本BIG大昭和全系列现货:背面锪孔刀具(BF 系列)与刀片、倒角刀(C-CUTTER 系列)、定心钻(C-CENTERING 系列)、液压刀柄(HDC 系列)、美夹刀柄(MEGA 系列)、强力刀柄(HMC 系列)、CK 镗刀系统、美夹夹套与螺母、对刀器;另有日本NT、日本圣和SHOWA、日本圣和精机、日本二村顶尖、日本FP铰刀。原装正品、假一罚十,东莞长安可看货。需要选型支持或报价,欢迎联系:13729922960 孙小姐。
返回列表