

日本NT筒夹AA级与筒夹刀柄:4D精度5μm怎么选
买筒夹刀柄时最容易被忽略的一件事:刀柄标称的跳动精度,未必是你实际能得到的精度。筒夹刀柄的最终精度是"刀柄本体跳动 + 卡帽与筒夹的配合 + 筒夹本身的精度 + 刀具柄径公差"几项叠加的结果,其中筒夹是变量最大的一环——同一只刀柄,配 A 级筒夹和配 AA 级筒夹,4D 处的先端精度能差一倍。
这篇用日本NT(NT TOOL)的实际口径把这件事讲清楚:AA 级与 A 级差在哪、影响精度的都有哪些环节、什么时候必须上 AA、以及走心机这类小机床该怎么配。
一、先把"4D 精度"这个说法拆开
筒夹刀柄的样本上常见"4D 处 5μm"这样的写法。它的意思是:在刀具伸出长度为刀柄公称直径 4 倍的位置(4×D)测量刀尖的跳动量。
为什么不用刀柄端面处的跳动?因为真正决定加工效果的是刀尖位置。刀具伸出后,筒夹的微小偏摆会被放大成刀尖的偏移——悬伸越长,放大越明显。所以"4D"是一个贴近实际切削状态的测量口径,比"刀柄端面跳动"更有参考价值。
对照一下 NT 的官方口径:
| 筒夹等级 | 4D 先端精度 | 适用场合 |
|---|---|---|
| AA 级 | 5μm 以内 | 精加工、铰孔、小径立铣、对孔壁与表面质量要求高 |
| A 级 | 10μm 以内 | 一般铣削、钻削、粗加工与半精加工 |
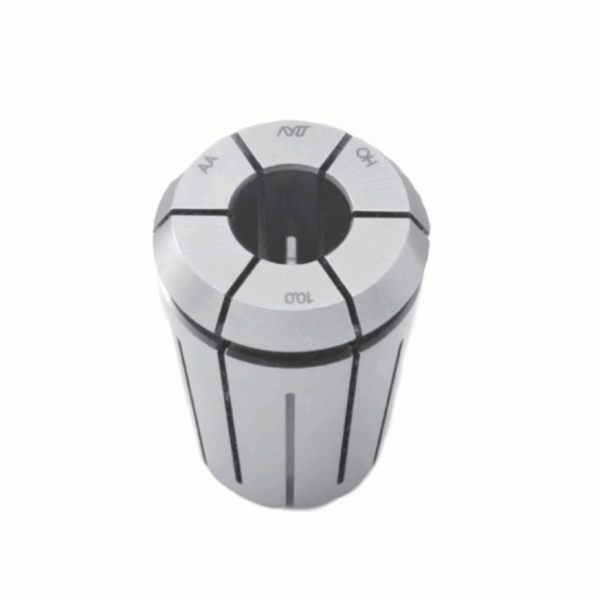
这个差距不是"好一点",而是一倍。对铰孔、精铣这类工序,5μm 与 10μm 往往就是"合格"与"超差"的分界。
二、精度由四段叠加,别只盯着筒夹
- 刀柄本体的跳动:由刀柄的制造精度决定,选型时就定死了;
- 卡帽(螺母)与筒夹的配合:卡帽的形式(普通型 / 高速型 / 中心内冷型)会改变夹持刚性与密封;
- 筒夹本身的精度等级:AA 级 / A 级,这一项你可以在采购时选择,也是最容易"省错钱"的一项;
- 刀具柄径公差:这是最常被忽略、也最致命的一项——NT 的筒夹刀柄与强力刀柄页面都明确写着"请使用柄部公差 h7 以下的刀具"。刀具柄径超差,再好的 AA 筒夹也白搭。
换句话说:AA 级筒夹是"必要条件"而不是"充分条件"。柄径不达标、卡帽拧不紧、铁屑夹在锥面里,精度都拿不到。
三、NT 筒夹刀柄 BT30-GDC12A-90:φ0.5~22mm,4D 5μm
以 NT 的 BT30-GDC12A-90 为例,它是面向钻头、铰刀、立铣刀的高速加工设计的筒夹刀柄:
- 夹持范围广:φ0.5mm~φ22mm,一个刀柄覆盖从小径到大径的大部分常用规格;
- 精度高:搭配 FDC 筒夹时,AA 级筒夹的夹持精度即便是 4d 也在 5μm 内;
- 中心内冷可选:需要内冷时换用冷却液筒夹(FDC-OH / FDC-C / FDC-MS 系列)即可,不必另买刀柄;
- 同系列还有 BT30-GDC07A / GDC09A 等更小规格,转速上限随规格不同(约 33,000~38,000min⁻¹ 量级)。
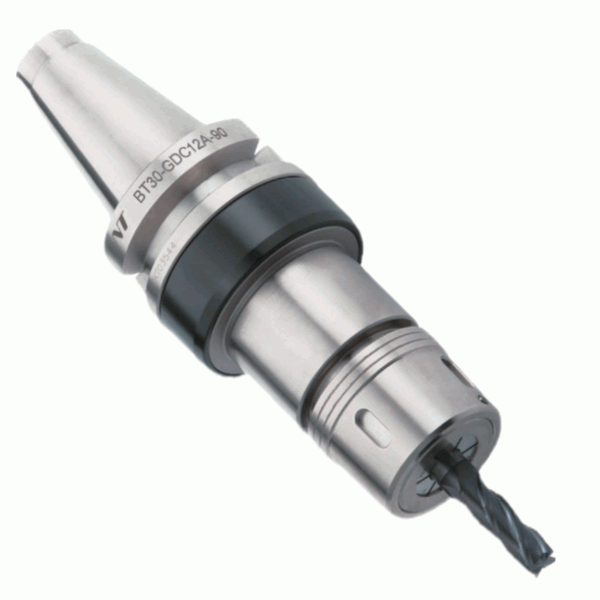
这里值得强调的是"一套刀柄 + 两档筒夹"的组合思路:粗加工和半精加工用 A 级筒夹,精加工和铰孔换 AA 级筒夹——按工序分配精度,而不是所有筒夹都买 AA 级,这是控制刀具成本最直接的办法。
四、FDC-10016O 中心内冷筒夹:密封为什么值钱
带内冷的筒夹不是"在筒夹上打个孔"那么简单。冷却液要从主轴经刀柄、筒夹,一直通到刀具内孔——中间任何一处泄漏,压力就上不去,还会把冷却液喷进刀柄内部。
日本NT 的带冷却孔刀具用筒夹(FDC 系列,如 FDC-10016O)的做法是:筒夹内部设有预调整螺钉,靠特殊设计保证密封性良好、无冷却液泄露;因此不会损伤刀柄内部的滚珠轴承部,可延长使用寿命。冷却液筒夹的缩进量为 0.1mm。
精度上它同样是 AA 级:4D 处 5μm 以内(同系列另有 A 级,4D 处 10μm 以内)。也就是说内冷与高精度可以同时要,不必二选一。
一句话记住:内冷筒夹省下的不是那点采购差价,而是轴承和停机时间。
五、走心机刀柄 KH-E + AA 筒夹套装:小机床的专用解
走心机(瑞士式车床)与小型车床的装刀空间极其有限,通用筒夹刀柄往往伸不进去、或者刚性不够。NT 的 KH-E 走心机筒夹刀柄套件是针对性方案:
- 高刚性:刀柄内装有锁紧机构,一旦安装到主轴上,就能与主端紧密贴合;
- 高精度:采用高精度筒夹,夹持精度(4D 先端)10μm 以下;
- 中心冷却:需要用中心冷却时,改用 KH-EC 型;
- 型号按夹持范围分档(如 KH-12E / KH-14E 等),并配套专用筒夹与卡帽(如 FDC-07、HDP-07A)。
注意这里的 10μm 是"套件整体"的口径,与前面 FDC AA 筒夹单体的 5μm 不是同一个基准——看样本时一定要确认精度是标在"筒夹"上还是标在"刀柄装夹系统"上,这是两家供应商报价差很多时最常见的误会来源。
六、两条能立刻减少废品的操作纪律
- 柄径必须 h7 以内:NT 在筒夹刀柄与强力刀柄页面都写明了这条。买刀具时把柄径公差写进采购要求,比事后返工便宜得多;
- 锁紧要"到位但不过头":NT 高速强力刀柄的口径是——锁紧至锁紧环碰到刀柄端面即可;刀具拔出状态下,请再松开锁紧环 1 圈以上。用力硬拧并不能提高夹持力,反而会压坏筒夹与卡帽的锥面。
七、常见问题 FAQ
Q1:AA 级筒夹比 A 级贵多少?
价差随规格变化,这里不给具体数字——真正的判断依据是这道工序的公差窗口:公差要求在 10μm 量级、或要做铰孔/精铣,就上 AA 级;粗加工与半精加工用 A 级即可。全部买 AA 级是最常见的浪费。
Q2:换了 AA 筒夹,精度还是不到 5μm,问题在哪?
按可能性从高到低查:① 刀具柄径是否 h7 以内;② 筒夹与刀柄锥面是否洁净(铁屑、油污是最常见的原因);③ 卡帽是否拧到位、是否该换了(卡帽也会磨损);④ 刀柄本体跳动是否本来就超差;⑤ 测量方法——4D 处的跳动要在实际装夹状态下测,不能拿刀柄端面的数据推断。
Q3:中心内冷一定要配专用筒夹吗?
要。普通筒夹没有密封结构,冷却液会从筒夹与刀具之间泄漏,压力上不去、还会进到刀柄内部。内冷用 FDC-OH / FDC-C / FDC-MS 系列冷却液筒夹;走心机则用 KH-EC 型刀柄。
Q4:筒夹刀柄能跑多快?
转速上限由刀柄规格与平衡等级决定(NT 该系列多在 33,000~38,000min⁻¹ 量级,具体以对应型号样本为准)。但要注意:转速越高,平衡与径向夹持力越关键,此时筒夹等级、卡帽形式、柄径公差三项都要一起看。
Q5:走心机刀柄和普通筒夹刀柄能互换吗?
不能。走心机刀柄(如 KH-E 系列)是为小机床的主轴接口与装刀空间专门设计的,装夹方式也不同(刀柄内装锁紧机构)。选型时先确认机床类型与主轴接口。
Q6:你们现货有哪些 NT 筒夹与刀柄?
日本NT筒夹刀柄(BT30-GDC12A-90 等 GDC 系列)、AA 级筒夹(FDC 系列)、中心内冷筒夹(FDC-10016O 等)、走心机刀柄 KH-E 套件、液压刀柄(BT40-HPC20-105)、高速强力刀柄(BT40-CT32SA-105)及配套卡帽、扳手均有现货或可订。
八、现货型号与咨询
东莞市励志机械有限公司是日本原装进口数控刀具一手渠道商,日本NT全系列现货:筒夹刀柄、AA 级筒夹、中心内冷筒夹、走心机刀柄、液压刀柄、高速强力刀柄及配套卡帽与扳手;另有日本BIG大昭和(刀柄 / CK 镗刀系统 / 夹套 / 对刀器)、日本圣和SHOWA、日本圣和精机、日本二村顶尖、日本FP铰刀。原装正品、假一罚十,东莞长安可看货。
需要选型支持或报价,欢迎联系:13729922960 孙小姐
相关文章:液压刀柄与弹簧夹头刀柄,精度和寿命怎么选? · HSK-A63 刀柄适用哪些机床? · BBT 与 BT 刀柄的区别 · 相关栏目:日本NT · 日本BIG大昭和
