

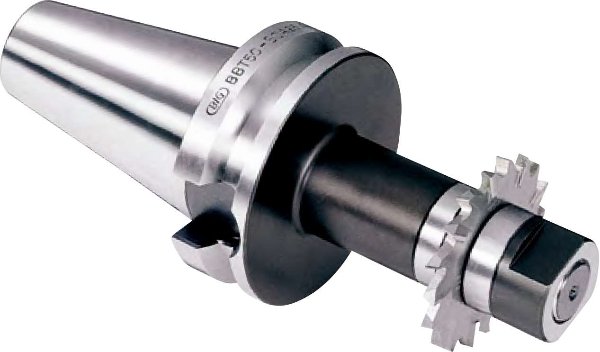
日本BIG大昭和三面刃铣刀柄BBT40-SCA25.4-75
发布时间:2026-10-12
日本BIG大昭和(BIG KAISER)三面刃铣刀柄 A 型 BBT40-SCA25.4-75:装三面刃铣刀(侧铣刀)的刀柄。φD 25.4、φD₁ 40、全长 L 75、质量 1.9kg,BIG-PLUS BBT40 接口。三面刃铣是用刀具侧面开槽、铣台阶的工序,切削力以径向为主,刀柄的刚性直接决定槽宽与侧面的直线度。
一、规格
| 项目 | 数值 |
|---|---|
| 型号 | BBT40-SCA25.4-75 |
| 适用接口 | BIG-PLUS BBT40(两面定位) |
| φD | 25.4 mm |
| φD₁ | 40 mm |
| 全长 L | 75 mm |
| 质量 | 1.9 kg |
二、开槽为什么要用带轴肩的刀柄
- 三面刃铣刀是套在刀柄轴上的:φD 25.4 这一段与刀具内孔配合,φD₁ 40 是刀具靠住的端面,刀具的径向位置由这两处一起定;
- 吃的是径向力:槽宽一次成形时两侧刃同时切削,刀杆受的是把刀具往一侧推的力,悬伸越长,槽壁越容易出现让刀与锥度;
- 深度方向靠机床:Z 向尺寸由程序与机床精度给,刀柄负责的是别让刀具在切削中位移;
- 刀具宽度决定分几次走:槽宽大于刀具宽度时分层铣,每层给足的进给比反复轻切更稳。
三、怎么选
先看刀具内孔,再看槽深与干涉。
- φD 25.4(1 英寸)要与你手上的三面刃铣刀内孔一致,孔径不符不要用垫套凑合;
- 长度按槽深与工件干涉选:本族同一 φD 档有 L 75 与 L 120(BBT40-SCA25.4-120),够用就取短的那支;
- 刀具外径与刀柄 φD₁ 的关系要在装夹前核一遍:φD₁ 40 是刀具靠肩面,刀具太薄或带沉孔时贴合情况不一样;
- BBT40 两面定位的柄,锥面与法兰端面都要贴合才算数。
四、使用注意
- 装刀前把轴肩与刀具内孔擦干净:夹了铁屑,刀具会装偏,槽的两侧就不一样深;
- 开槽时切屑容易堵在槽里,吹气或内冷要跟上,二次切削会崩刃也会拉伤槽壁;
- 刀具与刀柄的紧固方式按刀具要求做,不要只靠夹紧力承担侧向切削;
- 悬伸尽量短:三面刃铣的振纹多出在悬伸上,而不是刀具本身。
五、现货与咨询
东莞市励志机械有限公司是日本原装进口数控刀具一手渠道商,日本BIG大昭和全系列现货:三面刃铣刀柄(SCA 系列)、面铣刀柄与基础柄、侧固式铣刀柄与钻孔刀柄、液压刀柄(HDC 系列)、美夹刀柄(MEGA 系列)、强力刀柄(HMC 系列)、CK 镗刀系统、美夹夹套与螺母、对刀器;另有日本NT、日本圣和SHOWA、日本圣和精机、日本二村顶尖、日本FP铰刀。原装正品、假一罚十,东莞长安可看货。需要选型支持或报价,欢迎联系:13729922960 孙小姐。
