日本BIG大昭和MW小径粗镗刀ST20-MW1619-45
日本BIG大昭和(BIG KAISER)MW 小径粗镗刀 ST20-MW1619-45:加工孔径 φ16~19,盲孔与通孔都能用(样本标注 PAT.)。小径镗削最大的敌人往往不是精度而是切屑 —— 孔径一小,镗杆变细、排屑空间同时收紧,MW 系列的两刃结构与螺旋槽排屑正是冲这一点设计的。
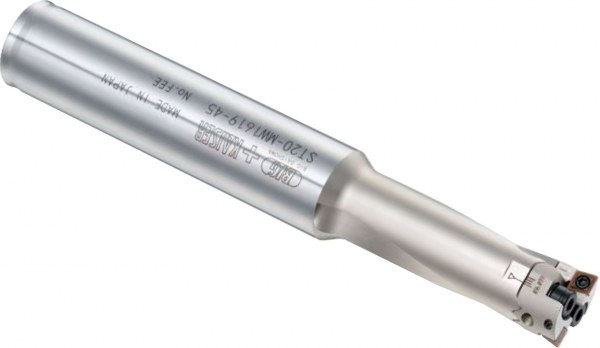
一、规格
| 项目 | 数值 |
|---|---|
| 型号 | ST20-MW1619-45 |
| 加工孔径 | φ16 ~ φ19 |
| 全长 L | 136 mm |
| 有效加工长度 A | 45 mm |
| 对应刀片座 | MW1619E |
| 对应紧固螺栓组合 | MW16SS |
| 对应垫圈(4 个装) | MW16BS |
| 质量 | 0.24 kg |
| 用途 | 盲孔 · 通孔用(PAT.) |
| 数据来源 | BIG大昭和总样本 vol.14 中文版 P.102 |
二、小径粗镗的关键:先把屑排出去
- 两刃结构:切削负荷分摊到两个刃,小径杆不容易被"推着走";
- 螺旋槽排屑:刀体带排屑性更高的螺旋槽,帮助切屑沿刀杆排出;
- φ20 通用柄径:便于在通用刀柄上使用,不必为小径镗另配一套夹持;
- 盲孔 / 通孔通用:本款是盲孔·通孔两用型,盲孔时尤其要确认内冷到位、切屑能出去。
三、同族还有"硬质合金杆型"(注意区别)
MW 系列里另有通孔用的硬质合金杆型(如 ST14W-MW16-110、ST16W-MW18-115):本体与杆是一体结构,无法单独出售,加工孔径分别覆盖 φ16~19 与 φ18~21。差别在于——
- 硬质合金杆型:杆体是硬质合金,刚性与深孔稳定性更好,但只做通孔、且是整体件;
- 本款 ST20-MW1619-45(钢杆型):盲孔与通孔都能用,本体可单独更换。
换句话说:能通孔、又追求深孔刚性 → 硬质合金杆型;要兼顾盲孔或希望本体可更换 → 选本款这种。
四、选型要点
- 先确认加工孔径落在 φ16~19;φ18~21 请选 MW1821 系列刀片座对应的型号;
- 刀片座、紧固螺栓、垫圈三件要配套买:本款对应 MW1619E + MW16SS + MW16BS,缺一件装不上;
- ⚠️ 粗镗要给精镗留余量:原则是"留够精镗刀能稳定切下的最小量,又把粗镗留下的振纹与硬化层切掉",具体数值按精镗刀最小切深、孔径与材料确定,以刀具样本推荐值为准;
- ⚠️ 样本上本款的 φDs 列未印数值(同页其他型号有),下单前如需这一项请与我们核对,不要按相邻规格推断。
五、现货与咨询
东莞市励志机械有限公司是日本原装进口数控刀具一手渠道商,日本BIG大昭和全系列现货:CK 镗刀系统(MW / SW / RW 粗镗头与镗刀、EWN / EWE / EWB 精镗头、小径型镗杆、刀片座、紧固螺栓与垫圈、CKB 加强栓)、刀柄系统(BT/BBT/HSK 液压刀柄、美夹刀柄、强力刀柄)、美夹夹套与螺母、对刀器;另有日本NT、日本圣和SHOWA、日本圣和精机、日本二村顶尖、日本FP铰刀。原装正品、假一罚十,东莞长安可看货。
需要选型支持或报价,欢迎联系:13729922960 孙小姐
相关文章:CK 镗刀粗镗与精镗怎么配刀 · 粗镗加工用镗头(SW / RW / MW 全族) · 小径型镗杆系列(φ1~54) · 相关栏目:日本BIG大昭和
返回列表