

日本bigCK镗刀系统粗镗加工
粗镗是镗孔的"开粗"工序:把铸件、锻件或预钻孔上留的余量按孔径与位置度要求去掉,给精镗留出一层均匀、稳定的加工面。这一步的加工条件往往最恶劣——余量不均匀、断续切削、切削力大,所以粗镗选型的重点不是"能调到几微米",而是连接刚性和抗振能力。
日本BIG大昭和(BIG KAISER)的 CK 镗刀系统在粗镗段提供了四个系列:高刚性 SW 粗镗头、内置防振机构的斯玛特防振 SW 粗镗头、100% 完全平衡切削的 RW 粗镗头、以及小径两刃的 MW 粗镗刀。这篇按孔径和工况把它们各自的位置讲清楚。
一、先看全貌:四个粗镗系列各自管哪一段
| 系列 | 适用孔径 | 核心特点 | 典型场合 |
|---|---|---|---|
| SW 粗镗头(高刚性) | φ20~203 | 锯齿状高连接刚性结构;调换标准刀片座即可在平衡切削与段差切削之间切换 | 常规粗镗、重切削;盲孔用段差切削 |
| 斯玛特防振 SW 粗镗头 | 与 SW 系列对应 | 内置防振机构(Smart Damper);振动发生部与减振机构的距离短,防振效果佳 | 长悬伸、深孔、容易振颤的工况 |
| RW 粗镗头 | φ25~150 | 100% 完全平衡切削;刀片座种类丰富;可轴向微调 | 对孔径稳定性要求高、需要调台阶轴向尺寸 |
| MW 粗镗刀 | φ16~φ21 | 小径两刃;φ20 通用柄径;带排屑性更高的螺旋槽 | 小孔粗镗、排屑空间紧张的场合 |
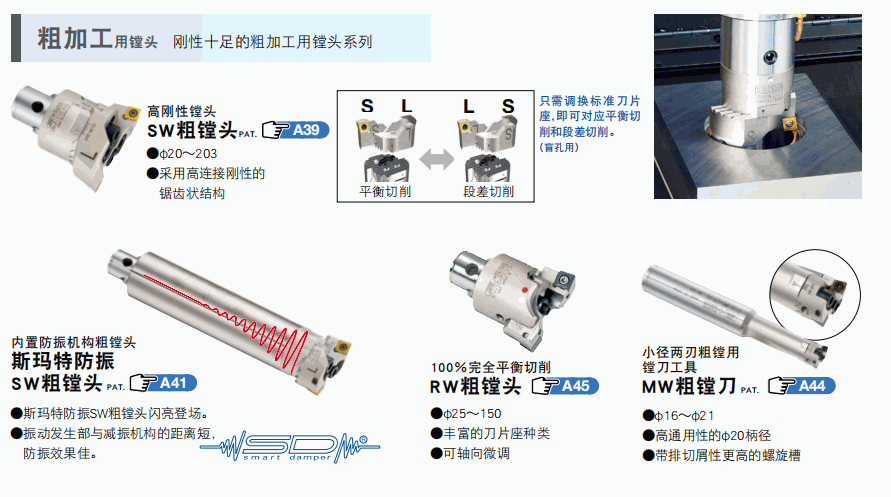
四个系列共用同一套 CK 连接与配件体系,所以可以在同一台机床上混用:按孔径换镗头即可,不必整套换刀柄。
二、CK 连接系统为什么适合粗镗
CK 连接系统的做法是用 1 把扳手强力紧贴端面完成连接,操作简便;更关键的是重复连接精度——同一镗头即使重复拆装,刀尖位置仍可实现误差不超过 2μm 的高精度连接。这意味着加工直径的调整可以在镗头单体上完成,换刀后不必反复对刀。
粗镗要承受高切削扭矩,CK 系统对此的做法是采用自创的 CKB 加强栓:CKB 加强栓为浮动式,左右平衡性好,可承受强力扭矩。整套系统是自由组合的模块化结构,特殊刀具也可以用标准件组合出来,不必整套定制。
三、高刚性 SW 粗镗头:锯齿状结构解决什么
SW 粗镗头的招牌是锯齿状连接结构,靠端面齿的啮合把连接刚性做高。粗镗时切削力大且方向多变,连接面一旦有微量位移,表现出来就是孔径锥度、振纹和刀片异常磨损——所以"连接刚性"是粗镗头最该看的一项,比标称的调整精度重要得多。
四、"换刀片座即可切换平衡切削 / 段差切削"是什么意思
这是 SW 系列很实用的一点:只需调换标准刀片座(S、L 两种座互换),同一只镗头就能在两种切削形态之间切换,不必换镗头。
- 平衡切削:两刃在径向对称分布,切削力互相抵消、不产生径向偏载 → 孔径稳定、振动小,适合通孔与对孔径一致性要求高的场合。
- 段差切削:两刃在轴向错开一个台阶,切屑被引导向一个方向排出 → 这是盲孔粗镗的关键:盲孔底部没有让刀空间,切屑排不出去就会堵屑、崩刃、拉伤孔壁。
一句话:通孔优先平衡切削,盲孔优先段差切削,而你往往只需要多备一对刀片座。
五、斯玛特防振(Smart Damper)SW 粗镗头:长悬伸与深孔的解法
悬伸一长刀杆就容易振,而粗镗的切削力又大;振颤一旦起来,加工面出现规则振纹、孔径超差,刀片和刀杆寿命一起下降。
斯玛特防振 SW 粗镗头把防振机构内置在镗头里,其设计要点是振动发生部与减振机构的距离短——距离越短,减振机构越能在振动刚形成时把它压住,因此防振效果更好。对于镗杆必须伸出很长的深孔、或孔径大而刀具刚性受限的工况,这比"单纯加粗刀杆"更有效。
六、RW 粗镗头:φ25~150,100% 完全平衡 + 轴向微调
- 100% 完全平衡切削:切削力自平衡,在较高转速或对孔径稳定性要求高时优势明显;
- 刀片座种类丰富:按孔径、余量和材料换座即可,通用性强;
- 可轴向微调:刀尖的轴向位置可微调,用来控制台阶、端面或盲孔底部的轴向尺寸,不必依赖机床补偿。
七、MW 粗镗刀:φ16~φ21 的小径方案
孔径小到 φ16~φ21 时,镗杆变细、刚性下降,排屑空间也一起变小——最大的敌人往往不是精度,而是切屑。MW 粗镗刀的几个设计都冲着这一点:两刃结构分摊切削负荷、φ20 通用柄径便于在通用刀柄上使用、刀体带排屑性更高的螺旋槽帮助切屑排出。
八、粗镗常见问题
Q1:粗镗要给精镗留多少余量?
原则是"留够精镗刀能稳定切下的最小量,又不能让精镗刀负担过重"。余量太小,粗镗留下的振纹和硬化层切不掉;余量太大,精镗时切削力上升、孔径容易超差。具体数值按精镗刀的最小切削深度、孔径与材料确定,以刀具样本推荐值为准。
Q2:盲孔粗镗总是排屑不畅怎么办?
先看刀片座形态:把平衡切削用的对称刀片座换成段差切削的错开座(SW 系列只需换座)。其次确认内冷是否到位、切屑能否沿刀杆排出。盲孔本来就比通孔难,先保证"屑能出去",再谈效率。
Q3:粗镗出现规则振纹,从哪里查?
按影响从大到小:① 悬伸是否过长(能缩短就缩短,缩不了就考虑防振系列);② CK 连接面是否洁净、锁紧是否到位(端面贴合不良等于刚性直接损失);③ 刀片是否磨损、牌号是否适配;④ 转速与进给的组合是否落在振颤区。粗镗的振纹多数不是"镗头精度不够",而是刚性与工况问题。
Q4:SW 和 RW 都是粗镗头,怎么选?
看两点:孔径范围(SW 是 φ20~203,RW 是 φ25~150)与你更在意什么。要极致连接刚性和重切削能力选 SW;要切削力自平衡(较高转速下更稳)、并且需要轴向微调台阶尺寸选 RW。两者配件体系相通,也可以都备。
Q5:孔径小于 φ20 怎么粗镗?
进入 MW 粗镗刀(φ16~φ21)的范围:φ20 通用柄径、两刃、螺旋槽排屑。再小则属于小径精镗的领域,见小径型镗杆系列。
Q6:你们现货有哪些粗镗头?
日本BIG大昭和 CK 系统粗镗头(SW / 斯玛特防振 SW / RW / MW 系列)、配套 CKB 加强栓、标准刀片座与刀片,以及 CK 精镗头(EWN / EWE / EWB / 斯玛特防振精镗头)均有现货或可订。
九、现货型号与咨询
东莞市励志机械有限公司是日本原装进口数控刀具一手渠道商,日本BIG大昭和全系列现货:CK 镗刀系统(粗镗头 / 精镗头 / 镗杆 / 刀片座 / CKB 加强栓)、刀柄系统(BT/BBT/HSK 液压刀柄、筒夹刀柄、强力刀柄)、夹套与螺母配件、对刀器;另有日本圣和SHOWA、日本二村顶尖、日本NT筒夹、日本FP铰刀。原装正品、假一罚十,东莞长安可看货。
需要选型支持或报价,欢迎联系:13729922960 孙小姐
相关文章:CK 镗刀系统总览(1 把扳手实现强力连接) · CK 镗刀粗镗与精镗怎么配刀 · 精镗加工用镗头 · 小径型镗杆系列 · 相关栏目:日本BIG大昭和
