

日本big大昭和CK镗刀系统精镗加工
精镗是镗孔的最后一道:孔径尺寸、圆度、表面粗糙度、位置度都在这道工序定型。它的切削条件看起来比粗镗"温柔"——切深小、余量均匀,但正因为切深小,选型的重点完全不同:不再是"能不能扛住大力",而是能不能稳定地调准、能不能在转速下保持平衡、切屑能不能排出去。
日本BIG大昭和(BIG KAISER)的 CK 镗刀系统在精镗段提供四个方向:EWN 精镗头、数显 EWE 精镗头、高速 EWB 精镗头,以及斯玛特防振精镗头。这篇按孔径与工况把它们的位置讲清楚。
一、先看全貌:四个精镗方向各自管哪一段
| 系列 | 适用孔径 | 核心特点 | 典型场合 |
|---|---|---|---|
| EWN 精镗头 | φ20~203 | 预平衡设计;刀片座种类丰富;标准对应反镗加工(反转使用刀片座即可) | 通用精镗、高速镗孔、需要反镗的场合 |
| EWE 数显精镗头 | φ41~203 | 数字显示调整量(显示分辨率 1μm/φ);完全防水防尘(相当于 IP69K) | 需要频繁改孔径、要求"调了多少一目了然" |
| EWB 高速精镗头 | φ32~105;φ100~203(铝合金) | Vc max. 2,000m/min;1 刻度 0.1mm/φ;自动平衡补偿机构 | 高速精镗、铝合金等轻金属的高效率加工 |
| 斯玛特防振精镗头 | 与 EWN 系列对应 | EWN 精镗头与斯玛特防振刀柄一体化;振动发生部与减振机构距离短 | 长悬伸、深孔精镗、容易振颤的工况 |
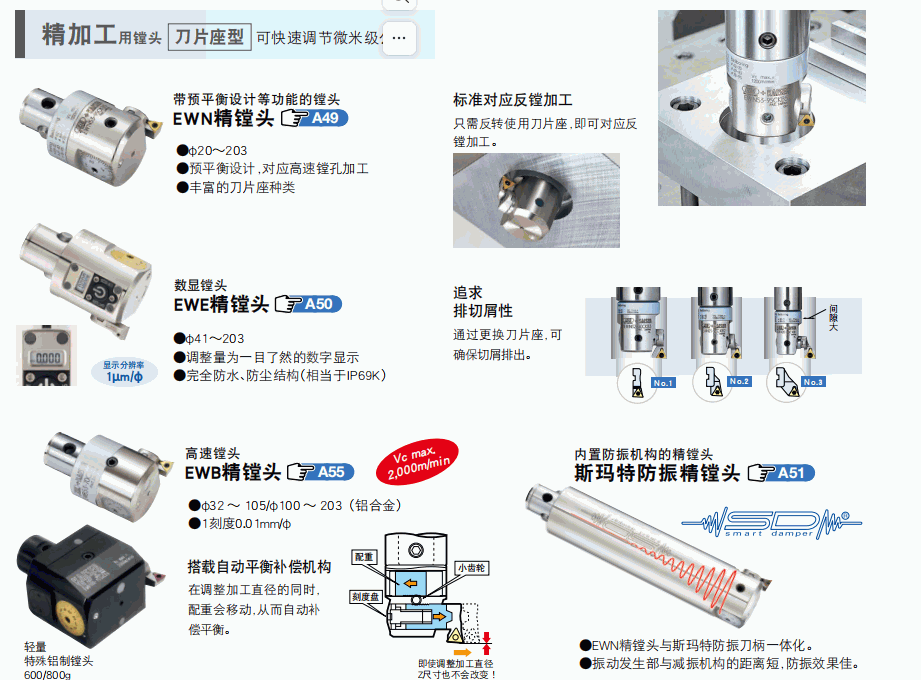
四个方向共用同一套 CK 连接与刀片座体系,所以可以在同一台机床上按工序混用,不必换整套刀柄。
二、精镗阶段真正在控制的是什么
- 孔径尺寸——靠镗头的调整精度与重复性;
- 圆度与圆柱度——受刚性、平衡与振颤影响;
- 表面粗糙度——振纹是最大的敌人,而振纹往往来自不平衡或悬伸过长;
- 位置度——取决于镗头与主轴、与刀柄的连接重复精度。
把这四条对上,就能理解为什么精镗头要讲"预平衡""数显""自动平衡补偿""防振"——它们各自对应上面的一条或两条。
三、EWN 精镗头:φ20~203,预平衡设计 + 可反镗
EWN 是这一系列的基础款,覆盖面最宽(φ20~203),也是刀片座种类最丰富的一支。它的两个要点:
- 预平衡设计:出厂就带着平衡设计,用来对应高速镗孔加工。镗头自身的偏心质量会随转速平方放大成离心力,所以"能不能上高转速"从设计阶段就定了;
- 标准对应反镗加工:只需反转使用刀片座,同一只镗头就能做反镗——加工背面沉孔、内腔台阶、需要从里向外镗的孔,不用另配专用刀具。这是很实用的一点,很多现场就是卡在这里。
四、EWE 数显精镗头:把"调了多少"变成数字
传统镗头靠刻度圈读数,调完还要试切、测量、再微调,反复几次才能到位,而且每次都得记"我调了几格"。EWE 的做法是把调整量直接数字显示(显示分辨率 1μm/φ),操作者一眼看到当前值,改孔径、复现之前的尺寸都更快、更不容易出错。
另一个容易被低估的点是完全防水、防尘结构(相当于 IP69K)。机床内部是切削液和铁屑的世界,数显机构一旦进液进屑,读数就不可信了。IP69K 这个等级意味着它能承受高压高温水冲洗——对需要长期稳定读数的数显镗头来说,这是能不能用的前提,而不只是"加分项"。
五、EWB 高速精镗头:Vc 2000m/min 与自动平衡补偿
EWB 面向高速精镗,目录给出的上限是 Vc max. 2,000m/min,适用 φ32~105,铝合金件可到 φ100~203,刻度为 1 刻度 0.1mm/φ。
它最关键的设计是自动平衡补偿机构:在调整加工直径的同时,配重会移动,从而自动补偿平衡——即使调整加工直径,2R 尺寸也不会改变平衡状态。
为什么这件事重要?普通镗头把刀尖往外调(改大孔径)时,配重并不跟着动,重心就偏了;孔径调得越多、转速越高,失衡带来的振动越大。所以常规镗头在高速下"调完就得重新做动平衡",而 EWB 把这个过程做进了机构里:改尺寸不牺牲平衡,这正是它能跑 2,000m/min 的前提。
六、斯玛特防振精镗头:EWN + 防振刀柄一体化
精镗的切深小,但对振动极其敏感——一点振颤就直接印在加工面上。悬伸一长,问题立刻放大。
斯玛特防振精镗头把 EWN 精镗头与斯玛特防振(Smart Damper)刀柄做成一体化,设计要点是振动发生部与减振机构的距离短——距离越短,减振机构越能在振动刚形成时把它压住,因此防振效果更好。对深孔精镗、或镗杆必须伸出很长的工况,这比单纯加粗刀杆更有效。
七、精镗也要管排屑
很多人以为排屑只是粗镗的问题。实际上精镗的切屑更细、更容易缠绕和刮伤已加工面;切屑一旦在孔内打转,表面粗糙度立刻超标。
CK 系统的做法是通过更换刀片座来确保切屑排出:不同形式的刀片座有不同的排屑走向,按孔径与加工方向换座即可,不必换镗头。(EWN / EWE / EWB 用的都是同一套刀片座体系。)
八、怎么选:一条决策路径
- 先看孔径落在哪一段:φ20~203 选 EWN,φ41~203 且要数显选 EWE,φ32~105 追求高速选 EWB;
- 再看要不要反镗:要 → EWN(反转刀片座即可);
- 再看最高转速:转速高 → 优先 EWB(自动平衡补偿)或 EWN(预平衡设计);
- 最后看悬伸:悬伸长、容易振 → 斯玛特防振精镗头;
- 频繁改孔径、要求"调了多少心里有数" → EWE 数显。
九、精镗常见问题
Q1:精镗前应该留多少余量?
原则是"留够精镗刀能稳定切下的最小量,同时把粗镗留下的振纹与硬化层切掉"。余量太小切不净,太大则切削力上升、孔径容易超差。具体数值按精镗刀的最小切削深度、孔径与材料确定,以刀具样本推荐值为准。
Q2:反镗怎么实现,需要专用刀具吗?
EWN 系列不需要——反转使用刀片座即可对应反镗加工。加工背面沉孔、内腔台阶时,这是省掉一把专用刀的办法。
Q3:数显比机械刻度强在哪?
机械刻度要"数格 + 记数 + 试切",数显直接给数值(分辨率 1μm/φ),改孔径和复现尺寸都更快,也更不依赖操作者经验。再叠上 IP69K 的防水防尘,读数在切削液环境里才可信。
Q4:高速精镗为什么一直强调"平衡"?
因为不平衡离心力随转速平方增长。同一只镗头低速没问题,转速翻一倍,振动能量变四倍——直接反映为振纹、孔径超差和刀片异常磨损。EWB 的自动平衡补偿就是为这件事设计的。
Q5:精镗出现振纹,从哪里查?
按影响从大到小:① 悬伸是否过长(能缩短就缩短,缩不了考虑斯玛特防振系列);② 镗头是否平衡(孔径改过之后尤其要检查);③ 刀片是否磨损、牌号是否适配;④ 转速与进给的组合是否落在振颤区;⑤ CK 连接面是否洁净、锁紧是否到位。
Q6:你们现货有哪些精镗头?
日本BIG大昭和 CK 系统精镗头(EWN / EWE 数显 / EWB 高速 / 斯玛特防振精镗头)、小径型系列(φ1~54)、配套刀片座与刀片、CKB 加强栓、以及粗镗头(SW / 斯玛特防振 SW / RW / MW)均有现货或可订。
十、现货型号与咨询
东莞市励志机械有限公司是日本原装进口数控刀具一手渠道商,日本BIG大昭和全系列现货:CK 镗刀系统(粗镗头 / 精镗头 / 小径镗杆 / 刀片座 / CKB 加强栓)、刀柄系统(BT/BBT/HSK 液压刀柄、筒夹刀柄、强力刀柄)、夹套与螺母配件、对刀器;另有日本圣和SHOWA、日本二村顶尖、日本NT筒夹、日本FP铰刀。原装正品、假一罚十,东莞长安可看货。
需要选型支持或报价,欢迎联系:13729922960 孙小姐
相关文章:CK 镗刀系统总览 · CK 镗刀粗镗与精镗怎么配刀 · 粗镗加工用镗头(SW / RW / MW) · 小径型镗杆系列(φ1~54) · 相关栏目:日本BIG大昭和
